


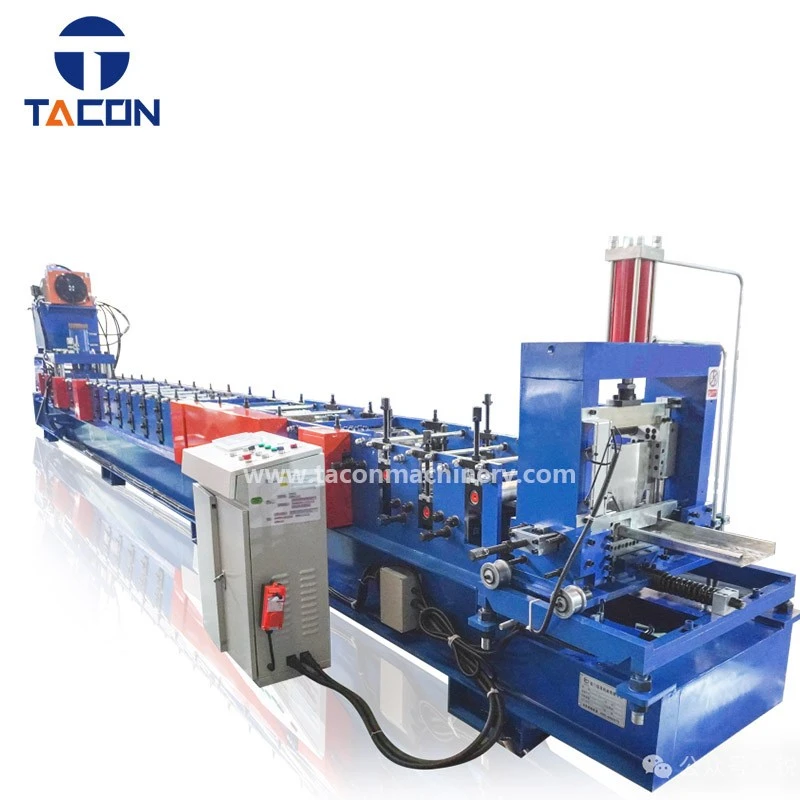


メタルデッキ成形機の概要とカスタム加工機能
のメタルデッキ成形機は、プロファイルの形状、パンチング位置、エンボス加工の一貫性、およびシートの厚さが連続生産を通じて安定していなければならない構造用鋼デッキの生産要件に基づいて構築されています。 YX40-180/200/250 シリーズは、以下の鋼厚に対応します。1.5~3.0mm、送り幅は180、200、または250mmそして40mmフランジ構成。成形ラインは、完成した形状に応じて、自動供給、ロール成形、インラインパンチング、エンボス加工、切断、材料排出用に構成できます。- Xiamen Tacon Forming Machinery Co., Ltd. は中国で機械を製造しており、顧客のプロファイル図面に従ってロールツーリング、パンチング配置、成形スタンド、駆動構成、および制御ロジックを調整できます。高張力構造用鋼を使用するプロジェクトの場合、製造前に成形力、シャフト直径、ローラーの形状、駆動能力を実際の降伏強度と比較して確認する必要があります。{6}}この機械は、鉄骨構造、フロアデッキの製造、メザニン システム、および再現可能な冷間成形金属セクションを必要とするその他の用途を対象としています。-
YX40-180/200/250 プロファイル構成
モデルの指定には、次の 3 つのフィード幅構成が含まれています。-
| モデル | 送り幅 | フランジ | 材料の厚さ | 主な用途 |
|---|---|---|---|---|
| YX40-180 | 180mm | 40mm | 1.5~3.0mm | コンパクトな構造デッキプロファイル |
| YX40-200 | 200mm | 40mm | 1.5~3.0mm | 床・金属デッキ全般の製作 |
| YX40-250 | 250mm | 40mm | 1.5~3.0mm | 幅広の構造デッキセクション |
最終的なロール ツールは、モデルの公称寸法のみから選択するのではなく、お客様の承認を受けた断面図に基づいて設計する必要があります。{0}}これは、プロファイルにエンボスリブ、パンチ穴、非対称形状、または厳しい寸法公差が含まれる場合に特に重要です。

技術仕様と機械パラメータ
次の仕様は現在のメタルデッキ成形機構成。成形ステーションの数量、シャフト直径、ローラーのグレード、油圧力、PLC ブランドなどの項目は、購入前に最終的な機械構成と照らし合わせて確認する必要があります。
| パラメータ | 仕様 |
|---|---|
| 機械モデル | YX40-180/200/250 |
| マシンタイプ | メタルデッキロール成形機 |
| 送り幅 | 180 / 200 / 250mm |
| フランジ高さ | 40mm |
| 材料の厚さ | 1.5~3.0mm |
| 適切な材料 | 構造用鋼板 |
| 成形工程 | 冷間ロール成形 |
| 成形速度 | プロジェクト-が構成されました。通常はプロファイルとパンチング要件に従って指定されます |
| 駆動方式 | ギアボックストランスミッション |
| 制御システム | PLC + タッチスクリーン制御 |
| 生産機能 | 成形、打ち抜き、エンボス加工、切断 |
| プロフィールの変更 | 承認されたプロファイルに基づいたロールツーリング/構成 |
| カッティングシステム | 油圧切断、構成に応じて- |
| パンチング | 穴パターンに応じてインラインパンチングが可能- |
| エンボス加工 | プロファイル デザインに応じてインライン エンボス加工が可能- |
| フレーム構造 | 頑丈な溶接鋼フレーム- |
| ローラー材質 | エンジニアリング-級の合金/工具鋼。最終グレードは工具仕様によって確認される |
| シャフト材質 | 高張力合金鋼-。最終グレードは機械設計により確認 |
| シャフト径 | 成形荷重とプロファイルに基づいて計算 |
| 電源供給 | 目的地国に応じて確認済み |
| 制御電圧 | 制御回路には通常 24 V DC |
| オートメーション | 自動長さ、パンチングおよび生産管理 |
| プロフィール | 技術図面に基づいたカスタムプロファイル |
エンジニアリングノート:成形速度は材料の厚さと独立して評価すべきではありません。エンボスリブとインラインパンチングを備えた 3.0 mm 構造用鋼デッキは、薄いゲージの装飾パネルよりも大幅に高い成形負荷と供給負荷を課します。-したがって、最終的な速度定格は機械設計と FAT 中に確立する必要があります。

パンチングとエンボス加工の統合
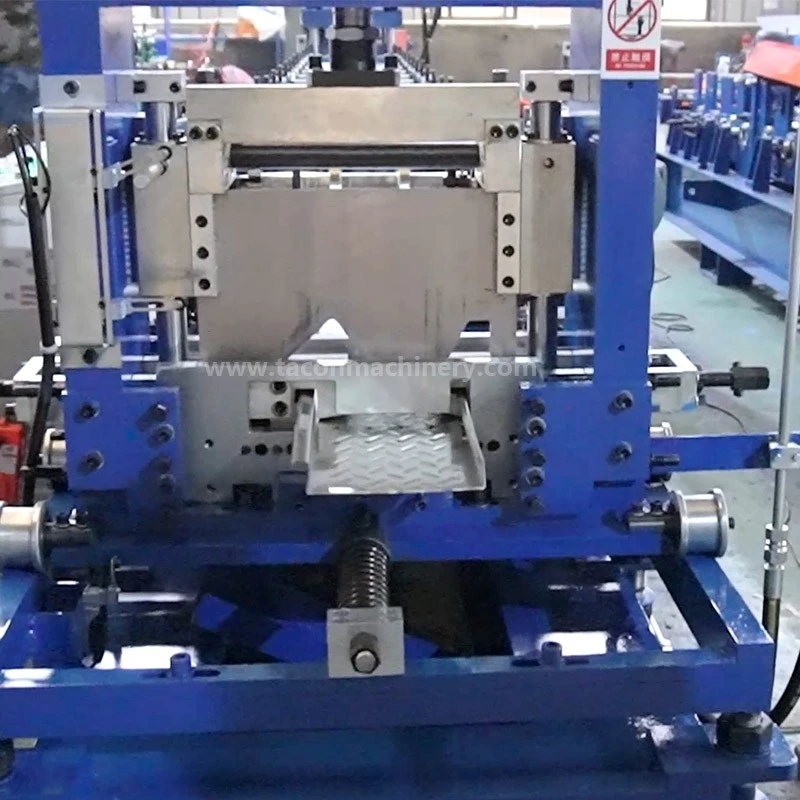
穴やエンボスリブが必要な生産ラインの場合、パンチングユニットとエンボスユニットを下流の個別の製造に依存するのではなく、成形プロセス内に配置できます。
この構成により、二次処理が軽減され、連続的に供給されるストリップを基準とした穴パターンが維持されます。実際のパンチングダイ、穴の直径、縦方向のピッチ、横方向の位置、およびエンボス形状は、承認されたプロファイル図面から定義する必要があります。
構造用デッキ製品の場合、打ち抜き精度は、送りの安定性、材料の降伏強さ、ストリップの真直度、工具のクリアランス、ライン速度と打ち抜きサイクルの関係に影響されます。これらの変数は、最終的に承認される前に、製品グレードの材料でテストする必要があります。-
品質管理とFAT規格
機械の受け入れは、目視検査だけではなく、測定可能な機械的および寸法的結果に基づいて行う必要があります。 Xiamen Tacon は、顧客の承認されたプロファイル図面、材料仕様、生産順序、および電気要件に基づいて工場テストを組織できます。
ロールツーリングとシャフト検査
組み立て前に、重要なロール成形コンポーネントの加工精度、表面状態、ベアリング シートの寸法、位置合わせをチェックする必要があります。{{0}ローラーの同心度はダイヤル インジケーターの測定を使用して確認できますが、シャフトの振れとベアリングの座の公差は機械の図面と照合して確認する必要があります。-
ロールギャップは、対応する成形ステーション全体で検証する必要があります。過度の変動は、プロファイルのねじれ、フランジの変形、表面のマーキング、または不安定なエンボス深さを引き起こす可能性があります。
プロファイル寸法検査
FAT サンプルは、単一の切断長さではなく、形成されたセクションに沿った複数の点で測定する必要があります。
典型的な検査ポイントは次のとおりです。
- 全体のプロファイルの幅と高さ
- フランジ寸法 40mm
- ウェブジオメトリ
- エンボスの深さと位置
- パンチ穴の直径-
- パンチ穴の縦方向のピッチ-
- カット長さ
- プロファイル真直度
- エッジ変形
- 表面状態
許容誤差は、顧客の技術図面から確立する必要があります。一般的な許容範囲をプロジェクト固有の要件に置き換えるべきではありません。-
連続運転試験
機械は代表的な生産材料を使用して連続的に運転する必要があります。 FAT プロセスでは以下をチェックする必要があります。
- コイル送りの安定性
- ロールフォーミングアライメント
- ギアボックストランスミッションの動作
- パンチ同期
- エンボス加工の一貫性
- 油圧切断動作
- PLC のカウントと長さの制御
- 緊急停止機能-
- 異常振動と軸受温度
- 完成品-プロファイルの寸法安定性

一般的な生産シナリオ
1. 鉄骨造床システム
この機械は、鋼フレーム床アセンブリの一部として使用される構造用金属デッキ セクションを製造できます。{0}最終的なデッキ プロファイル、鋼種、厚さ、エンボス パターン、耐荷重要件は、構造エンジニアによって確立される必要があります。-
2. 中二階の構造
YX40 シリーズは、複数のスパンにわたって設置するために、一貫したフランジ形状と再現可能なプロファイル寸法が必要となる中 2 階で使用されるプロファイル用に構成できます。
3. 産業用鋼製建物
工業用建物では、多くの場合、再現可能な寸法を備えた大量の構造デッキコンポーネントが必要になります。自動供給、成形、パンチング、エンボス加工、切断により、作業間の手作業を減らすことができます。
4. プレハブ鋼構造物
プレハブ建設プロジェクトの場合、メタルデッキ成形機鉄骨製造ラインの一部として稼働できます。 -インライン処理は、デッキのプロファイルに繰り返しのパンチング パターンやエンボス加工された補強フィーチャーが含まれている場合に特に便利です。
5. カスタム構造デッキプロファイル
標準以外のデッキ形状を持つプロジェクトは、CAD プロファイル図面から評価できます。- Tacon のエンジニアリング チームは、製造前に成形順序、ローラーの配置、シャフトの負荷、パンチング位置、機械構成を決定できます。
工場の製造およびエンジニアリングのサポート
Xiamen Tacon Forming Machinery Co., Ltd. は、顧客のプロファイルと生産要件に基づいた機械構成のロール成形装置を中国から直接供給しています。エンジニアリング プロセスには、ロール ツーリングの設計、成形ステーションの配置、パンチングとエンボス加工の統合、電気構成、機械レイアウト、工場での受け入れテストが含まれます。-
機器の見積もりの場合、最も役立つ情報は単に要求されたマシン名ではありません。を送信しますプロファイル図、材料厚さ、鋼種、降伏強度、必要成形速度、穴パターン、エンボス形状、仕上がりカット長、目標生産量.
これらのパラメータにより、工場は、要求されたプロファイルが必要な寸法および生産制限内で生産できるかどうかを判断できます。
金属デッキ形成アプリケーションに関するよくある質問
YX40 金属デッキ機械は高強度 3.0 mm の構造用鋼を加工できますか?{2}?
はい、指定された材料範囲は 3.0mm に達します。ただし、実際の高張力鋼の性能は、降伏強度、プロファイル形状、エンボス加工の深さ、成形荷重、ローラーの設計、駆動能力によって異なります。 Tacon は、生産前に、お客様の鋼材グレードに照らして最終的なツーリングとトランスミッションの構成を確認する必要があります。
パンチングとエンボス加工をカスタムメタルデッキプロファイルと同期させることはできますか?
はい。 -インラインパンチングとエンボス加工を成形シーケンスに組み込むことができます。承認されたプロファイル図面から、ダイのレイアウト、穴のピッチ、エンボス形状、および機械のタイミングが確立されます。これにより、必要な操作が継続的生産と技術的に互換性がある場合、成形後の個別の処理が回避されます。{4}}
海外のバイヤーはメタルデッキフォーミングマシンを出荷する前に何を確認する必要がありますか?
工場出荷時の FAT プロトコル、機械の寸法、総出荷重量、電源、PLC 言語、油圧要件、スペアパーツ リスト、設置方法を確認します。-輸出プロジェクトの場合、コンテナの積み込みは、推定された機械のサイズに依存するのではなく、最終的な梱包寸法に基づいて計画する必要があります。
工場-直接技術相談
タコンにあなたのものを送ってくださいカスタムプロファイル図面、鋼グレード、厚さ範囲、パンチングパターン、エンボス加工要件、および目標出力。エンジニアリング チームは成形シーケンスを確認し、実際の生産条件に基づいて機械構成、生産ラインのレイアウト、工場価格の見積もりを準備できます。-
人気ラベル: 金属デッキ成形機、中国金属デッキ成形機メーカー、サプライヤー、工場